
PVC-schuimplaat– ook bekend als Celuka-bord, Forex-bord of geëxpandeerd PVC – is overal. Reclame, meubels, interieurdecoratie, verpakkingen. Het is een materiaal dat zijn weg heeft gevonden in vrijwel elke branche. Maar of de machine die u koopt daadwerkelijk stabiel en kwalitatief hoogstaand karton kan produceren, gaat nooit over hoe de apparatuur wordt genoemd. Het gaat erom of u begrijpt hoe u het moet selecteren, afstemmen en onderhouden.
De extruder neemt poeder op en voert vellen uit. Als er op elk moment in dit proces iets niet klopt, zal het product dit luid en duidelijk laten zien.
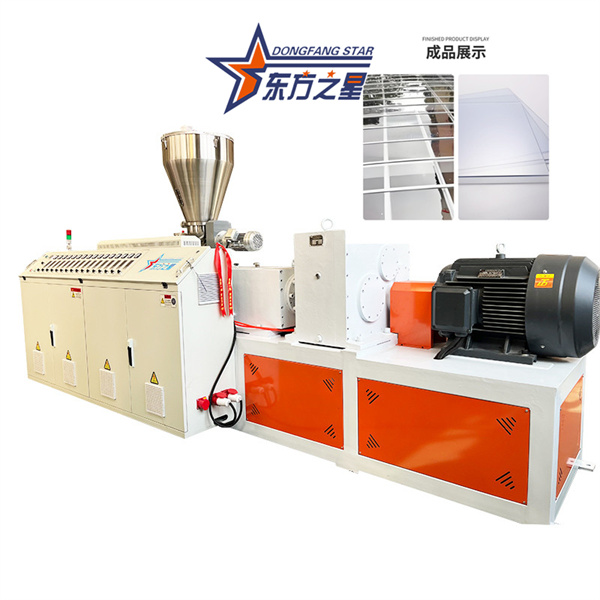
Een extrusielijn voor PVC-schuimplaten is in wezen een conische dubbelschroefsextruder gecombineerd met een volledige stroomafwaartse lijn. Waarom conische dubbelschroefs? Omdat PVC-poeder een slechte thermische stabiliteit heeft. Een extruder met één schroef genereert te veel wrijvingswarmte: het poeder begint af te breken voordat het zelfs maar smelt. De conische dubbele schroef daarentegen vermijdt overmatige wrijvingswarmte tijdens de extrusie, waardoor ontleding van de smelt wordt voorkomen. Het levert een stabiele output, goede menging en uitstekende plasticatie, waardoor het de beste keuze is voor de productie van hard PVC-producten.
Begin bij het selecteren van apparatuur met capaciteit en productspecificaties. De uurproductie is afhankelijk van het extrudermodel. In een typische configuratie produceert een SJZ80/156 hoofdextruder gecombineerd met een SJZ65/132 co-extruder 400–500 kg/uur, met plaatbreedtes van 1220 mm tot 2050 mm en diktes van 3 mm tot 30 mm. Voor dikkere platen (20 mm en meer) heeft u een extruder met een hoger koppel nodig. Hoe breder het bord, hoe veeleisender het matrijsontwerp en de koelingskalibratiesectie worden - dit is niet iets dat je kunt nabootsen met een generieke machine.
De stroomafwaartse lijn is even kritisch. De extruder is slechts het hart. De kalibratietafel, koelrekken, afvoereenheid en snijstation bepalen de vlakheid en maatnauwkeurigheid van de plaat. Besteed bij het kopen van apparatuur meer tijd aan het evalueren van de volledige lijn en minder tijd aan het bekijken van opvallende specificaties van de extruder.
Het meest voorkomende kwaliteitsprobleem bij PVC-schuimplaten is broosheid: platen die gemakkelijk breken. Meer dan 90% van de problemen met plaatbreuk zijn niet te wijten aan de formulering, maar aan een slechte plasticatie.
Plasticatie is het proces waarbij PVC-poeder wordt verwarmd en in de schroef wordt gescheurd, waardoor de moleculaire ketens volledig opengaan en in elkaar verstrengelen. Als de plasticatie onvolledig is, is de binnenkant van het bord als een slecht gekneed deeg: los, zonder stevigheid en vatbaar voor breuken.
Om plasticatie te beoordelen, moet u niet vertrouwen op gevoel of uiterlijk. Kijk naar de stroom van de hoofdextrudermotor.
Stroom te laag: onvoldoende plasticatie. Het materiaal is te "glad" en heeft geen stroperige smelt gevormd; het is niet goed bewerkt.Als de stroom te laag is, haast u dan niet om de formulering te veranderen. Verhoog de temperatuur van zones 3 en 4 (de plasticatie- en compressiesecties) met 2 à 3 °C. De smeltviscositeit zal stijgen, de schroefweerstand zal toenemen en de stroom zal stijgen. Wacht na het aanpassen van de temperatuur 15-20 minuten totdat het systeem zich heeft gestabiliseerd, observeer de huidige verandering en voer de fijnafstelling in kleine stappen uit totdat de stroom zich in de buurt van de doelwaarde stabiliseert.
De extrusietemperatuurregeling van PVC-schuimplaten is notoir kieskeurig. Als de temperatuur te hoog is, schuimt het materiaal voortijdig in de loop, waardoor smeltbreuk en een ruw plaatoppervlak ontstaan. Als het te laag is, is de plasticatie onvolledig en wordt het plaatoppervlak oneffen.
De temperatuurregeling van de gehele lijn volgt over het algemeen drie zones:
| Zone | Locatie | Beginsel |
|---|---|---|
| Verwarmingszone | Vóór de ontluchtingspoort (toevoergedeelte + compressiegedeelte) | Iets hogere temperatuur, snelle warmte-inbreng |
| Zone met constante temperatuur | Na de ontluchtingspoort (ontluchtingssectie + meetsectie) | Afschuifwarmte is al voldoende; zowel verwarming als koeling zijn nodig |
| Temperatuurbehoudzone | Snijkop, adapter en snijlichaam | Iets lager dan het extrusiegedeelte om de smeltsterkte te behouden |
Voor de extrusie van harde PVC-platen met laag schuimgehalte suggereert onderzoek een referentieproces: schroefsnelheid 38–42 rpm, matrijstemperatuur 180–190 °C, resulterend in een lagere plaatdichtheid en een betere celstructuur. Maar dit is slechts een referentie. De daadwerkelijke productie moet worden afgestemd op basis van apparatuur, formulering en productdikte.
Vooral de matrijstemperatuur is problematisch. Te laag en de smelt verliest elasticiteit, waardoor de plaat scheurt. Te hoog en de smeltsterkte neemt af, belletjes scheuren en er ontstaan holtes in het oppervlak van de plaat.
Extrusiedruk is de sleutel tot succesvol schuimen. Bij voldoende druk zijn de belletjes fijn en compact. Bij onvoldoende druk zijn de bellen groot en ongelijkmatig en heeft het oppervlak van het bord eronder te lijden. De hoofdmotorstroom en de matrijskopdruk zijn betrouwbare indicatoren voor temperatuurregeling: wanneer de plasticatie goed is, zijn zowel de stroom als de druk stabiel. Wanneer de plasticatie slecht is, fluctueert de druk en is de stroom onstabiel.
De schroefsnelheid is ook van belang. Een hogere snelheid betekent een hogere output, maar de smelttemperatuur stijgt snel en de procescontrole wordt veeleisender. De schuimvorming is echter gelijkmatiger en de oppervlaktekwaliteit is beter. Een te lage snelheid betekent slechte plasticatie, lage efficiëntie en een ruw boardoppervlak. Bovendien moet de verblijftijd van het materiaal in de cilinder en de matrijs worden gecontroleerd: te kort en het blaasmiddel ontleedt niet volledig, wat resulteert in een hogere plaatdichtheid; te lang, en er treedt overschuiming op, waardoor de mechanische eigenschappen afnemen.
Een extruder is gebouwd om materiaal te verwerken. Maar als u het niet onderhoudt, zal het in plaats daarvan uw winst opvreten.
Regelmatige reiniging van resten: PVC-hars die achterblijft op schroeven, vaten en matrijzen hardt na verloop van tijd uit, waardoor stromingspaden worden geblokkeerd en onderdelen verslijten. Na het uitschakelen en afkoelen demonteert u de relevante onderdelen en reinigt u ze met behulp van het door de fabrikant aanbevolen reinigingsmiddel of zacht gereedschap. Wanneer u de schroef reinigt, verlaagt u de hoofdsnelheid tot ongeveer 5 tpm om slijtage tot een minimum te beperken, en gebruikt u perslucht om herhaaldelijk door de toevoerpoort en de ontluchtingspoort te blazen.
| Symptoom | Waarschijnlijke oorzaak | Corrigerende actie |
|---|---|---|
| Bord broos, breekt gemakkelijk | Slechte plasticatie; lage motorstroom | Verhoog de temperatuur in zone 3–4 met 2–3°C; wacht 15-20 minuten |
| Ruw bordoppervlak | Matrijstemperatuur te hoog of te laag; smelt breuk | Pas de matrijstemperatuur in kleine stappen aan (±2°C per keer) |
| Ongelijkmatige bellenstructuur | Onvoldoende extrusiedruk; drukschommelingen | Controleer de temperatuur van de matrijs; controleer het zeefpakket op verstopping |
| Fluctuerende motorstroom | Onstabiele plasticatie; inconsistente voeding | Controleer de temperatuur van de invoersectie; controleer de consistentie van de materiaaltoevoer |
| Variatie in plaatdikte | Ongelijke snelheid bij het weghalen; de lipopening is niet uniform | Afvoersnelheid aanpassen; controleer de stelbouten van de matrijslip |
| Er lekt water in het koelgedeelte | Versleten afdichtingen; losse fittingen | Vervang afdichtingen; draai de aansluitingen van de koelleidingen vast |
De extrusietechnologie van PVC-schuimplaten is volwassen. Het frame, de schroeven en de temperatuurregelsystemen: fabrikanten bouwen ze allemaal. Het verschil zit hem in de vraag of u, nadat u de apparatuur heeft ontvangen, de vier variabelen – temperatuur, snelheid, druk en formulering – kunt afstemmen op de samenwerking op basis van uw specifieke omstandigheden op de werkvloer.


